Ads 468x60px

Menu

Showing posts with label Mekatronika. Show all posts

Monday, June 2, 2014

Cara penggunaan jangka sorong (Vernier Caliper)

Pernahkah anda melihat alat ukur seperti gambar di bawah ini? Alat tersebut namanya jangka sorong yang dalam bahasa inggris dikenal dengan nama “Vernier Caliper”. Jangka sorong (vernier caliper) merupakan alat untuk mengukur besaran panjang. Bagaimana cara penggunaan jangka sorong?
Gambar jangka sorong. Sumber gambar: made-in-china.com

Dari namanya “jangka sorong” yang terdiri dari kata “jangka” dan “sorong”. Jangka artinya mengukur sedangkan sorong berati geser. Jadi jangka sorong dapat diartikan sebagai alat yang digunakan untuk mengukur panjang suatu benda denga cara digeser. Oleh karena itu jangka sorong sering disebut sebagai jangka geser atau mistar geser. Disebut sebagai mistar karena fungsinya hampir sama dengan mistar. Lalu apa bedanya jangka sorong dengan mistar?

Jangka sorong memiliki tingkat ketelitian mencapai 0,1 mm atau 0,01 cm, sedangkan mistar memiliki ketelitian 1 mm atau 0,1 cm. Jangka sorong hanya mampu mengukur panjang benda yang panjangnya 150 mm atau 15 cm, sedangkan mistar mampu mengukur panjang benda hingga panjangnya 10 m lebih. Bagaimana cara penggunaan jangka sorong?

Sebelum kita mengetahui bagaimana cara penggunaan jangka sorong terlebih dahulu kita harus mengetahui atau mengenal bagian-bagian atau komponen-komponen jangka sorong. Jangka sorong terdiri dari:
  1. Rahang dalam (internal jaws), yang berfungsi sebagai alat untuk mengukur diameter suatu benda, misalnya diameter cincin. Rahang dalam terdiri dari dua rahang yaitu rahang tetap dan rahang yang bisa digeser-geser (rahang geser)
  2. Rahang luar (external jaws), yang berfungsi sebagai alat untuk mengukur panjang suatu benda. Rahang luar juga terdiri dari dua rahang yaitu rahang tetap dan rahang yang bisa digeser-geser (rahang geser)
  3. Sekrup pengunci (Locking Screw), yang berfungsi sebagai pengunci jangka sorong agar tidak bergeser pada saat melakukan pengukuran.
  4. Skala imperial (Imperial scale), merupakan skala yang tidak baku yang dalam bentuk satuan inchi
  5. Skala metrik (Metric scale), merupakan skala baku yang digunakan secara internasioanal yang dalam bentuk satuan cm atau mm
  6. Pengukur kedalaman (depth measuring blade), berfungsi sebagai alat untuk mengukur kedalaman suatu lubang.
  7. Skala utama (main scale), di skala utama terdapat Skala imperial (Imperial scale) dan Skala metrik (Metric scale)
  8. Skala Nonius (nonius scale), skala nonius letaknya pada ragang geser (skala geser) tepatnya di bawah sekrup pengunci (Locking screw)
Gambar bagian-bagian jangka sorong. Image: tbc.school.nz
Berdasarkan media pembacaan ukuran, jangka sorong dibagi menjadi 3 jenis yakni:

Jangka sorong biasa (manual)
Jangka sorong jenis ini biasanya sering digunakan oleh siswa-siswi di sekolah pada saat melakukan praktikum. Pengukuran dengan menggunakan jangka sorong ini agak ribet karena melibatkan skala uama dan skala nonius. Pada postingan ini akan dibahas bagaimana menggnakan jangka sorong biasa atau manual.
Gambar jangka sorong manual. Sumber gambar: jewelryloupe.com


Jangka sorong analog
Jangka sorong analog, yaitu jangka sorong yang pembacaannya menggunakan jarum ukuran analog yang ditempelkan pada bagian muka (dengan stopper). Jangka sorong jenis ini lebih praktis dan efisien dibandingkan dengan jangka sorong biasa (manual), namun ada jangka sorong yang lebih praktis dari jangka sorong jenis ini.

Gambar jangka sorong analog. Sumber gambar: ticktalk.wordpress.com


Jangka sorong digital
Jangka sorong biasa dan analog dirasa kurang praktis dan efisien maka orang-orang mulai membuat jangka sorong yang lebih praktis dan efisien. Seiring perkembangan zaman dan teknologi maka orang-orang sudah bisa membuat jangka sorong digital. Jangka sorong digital mampu secara langsung menjukan berapa besarnya hasil pengukuran suatu benda yang kita lakukan tanpa melakukan perhitungan atau kalibrasi.

Gambar jangka sorong digital. Sumber gambar: made-in-china.com

 Seperti yang dijelaskan sebelumnya bahwa jangka sorong digunakan untuk mengukur panjang suatu benda. Apakah hanya mengukur panjang saja? Berikut beberapa kegunaan dari jangka sorong menurut Wikipedia:
  1. untuk mengukur suatu benda dari sisi luar (mengukur panjang dan tebal suatu benda) dengan cara diapit dengan menggunakan rahang luar (external jaws)
  2. untuk mengukur diameter suatu benda yang biasanya berupa lubang (misalnya lubang pipa, lubang cincin, maupun lubang lainnya) dengan cara memasukannya pada rahang dalam (internal jaws)
  3. untuk mengukur kedalamanan celah/lubang pada suatu benda dengan cara "menancapkan/menusukkan" bagian pengukur (depth measuring blade). Bagian pengukur tidak terlihat pada gambar karena berada di sisi pemegang.
Tidak bisa secara sembarangan kita menggunkan jangka sorong, karena bila kita menggunkan jangka sorong secara sembarangan maka jangka sorong tersebut akan cepat rusak, yang tentunya akan berakibat hasil pembacaan jangka sorong menjadi keliru. Oleh karena itu, ada beberapa hal yang perlu diperhatikan pada saat melakukan pengukuran dengan menggunakan jangka sorong. Berikut beberapa hal yang harus diperhatikan dalam penggunaan jangka sorong.
  1. bersihkan jangka sorong dan benda yang akan diukurnya sebelum melakukan pengukuran
  2. pastikan skala nonius dapat bergeser dengan bebas.
  3. Pastikan angka "0" pada kedua skala bertemu dengan tepat.
  4. Sewaktu mengukur usahakan benda yang diukur sedekat mungkin dengan skala utama. Pengukuran dengan ujung gigi pengukur menghasilkan pengukuran yang kurang akurat.
  5. Tempatkan jangka sorong tegak lurus dengan benda yang diukur.
  6. Tekanan pengukuran jangan terlampau kuat, karena akan menyebabkan terjadinya pembengkokan pada rahang ukur maupun pada lidah pengukur kedalaman. Jika sudah pas, kencangkan baut pengunci agar rahang tidak bergeser, tetapi jangan terlalu kuat karena akan merusak ulir dari baut pengunci.
  7. Dalam membaca skala nonius upayakan dilakukan setelah jangka sorong diangkat keluar dengan hati-hati dari benda ukur.
  8. Untuk mencegah salah baca (kesalahan paralaks), miringkan skala nonius sampai hampir sejajar dengan bidang pandangan, sehingga akan memudahkan dalam melihat dan menentukan garis skala nonius yang segaris dengan skala utama.
  9. Untuk mencegah karat, bersihkan jangka sorong dengan kain yang dibasahi oleh oli setelah dipakai.
Berikut adalah langkah-langkah penggunaan jangka sorong dalam pengukuran dimensi benda ukur :

Mengukur Panjang atau Diamter Luar Suatu Benda

Sumber gambar screenshot dari Rantai Lentera

 Untuk mengukur panjang, tebal atau diameter luar sebuah benda (misalnya kelereng) dapat dilakukan dengan langkah sebagai berikut
  1. Geserlah rahang geser jangka sorong kekanan sehingga benda yang diukur dapat masuk ke rahang eksternal (external jaws)
  2. Letakkan benda yang akan diukur ke rahang eksternal (external jaws).
  3. Geserlah rahang geser kekiri sedemikian sehingga benda yang diukur terjepit oleh kedua rahang eksternal (external jaws)
  4. Kuncilah jangka sorong terebut dengan cara memutar kunci sekrup (Locking screw) yang tujuannya agar tidak bergeser pada saat pembacaan skala.
  5. Terakhir, catatlah hasil pengukuran anda

Mengukur Diameter Dalam Suatu Benda

Sumber gambar screenshot dari Rantai Lentera
Untuk mengukur diameter dalam sebuah benda (misalnya diameter dalam sebuah cincin) dapat dilakukan dengan langkah sebagai berikut :
  1. Geserlah rahang geser jangka sorong sedikit ke kanan.
  2. Letakkan benda/cincin yang akan diukur pada rahang dalam (internal jaws) sedemikian sehingga kedua rahang jangka sorong masuk ke dalam benda/cincin tersebut
  3. Geserlah rahang geser kekanan sedemikian sehingga kedua rahang jangka sorong menyentuh kedua dinding dalam benda/cincin yang diukur
  4. Kuncilah jangka sorong terebut dengan cara memutar kunci sekrup (Locking screw) yang tujuannya agar tidak bergeser pada saat pembacaan skala.
  5. Catatlah hasil pengukuran anda

Mengukur Kedalaman Suatu Benda/Lubang


Sumber gambar screenshot dari Rantai Lentera
Untuk mengukur kedalaman sebuah benda/tabung dapat dilakukan dengan langkah sebagai berikut :
  1. Letakkan tabung yang akan diukur dalam posisi berdiri tegak.
  2. Putar jangka (posisi tegak) kemudian letakkan ujung jangka sorong ke permukaan tabung yang akan diukur dalamnya.
  3. Geserlah rahang geser kebawah sehingga ujung batang pada jangka sorong menyentuh dasar tabung.
  4. Catatlah hasil pengukuran anda.
Untuk membaca hasil pengukuran menggunakan jangka sorong dapat dilakukan dengan langkah sebagai berikut.
  1. Bacalah skala utama (SU) yang berimpit di depan titik nol pada skala nonius (SN)
  2. Bacalah skala nonius (SN).yang tepat berimpit dengan skala utama (SU).
  3. Hasil pengukuran dinyatakan dengan persamaan :
            Hasil = SU + (SN x Ketelitian jangka sorong)
Untuk lebih memahami tentang cara penggunaan jangka sorong, perhatikan gambar berikut. Berdasarkan gambar tersebut berapa hasil pembacaan jangka sorong tersebut.


Hasil pengukuran ini sebesar 16,25 atau 1,625 cm. Bagaimana cara mendapatkan hasil pengukuran ini? Langkah-langkahnya sebagai berikut. 
=> Amati dan baca skala utamanya adalah 10 mm.

=> Lihat pada skala nonius yang dekat dengan angka nol adalah 6 mm.

=> Lihat skala nonius yang berimpit tegak lurus dengan satu tanda skala utama adalah garis 2,5. Mengingat tingkat ketelitian jangka sorong adalah 0,1 mm maka nilai lebih adalah 2,5 x 0,1 mm = 0,25 mm = 0,025 cm.
=> Jadi bacaan jangka sorong adalah 10mm + 6 mm +0,25 mm = 16,25 mm = 1,625 cm.
 Sumber :
http://mafia.mafiaol.com/


Teori Mesin Bubut

MESIN BUBUT

 
             Mesin Bubut adalah suatu Mesin perkakas yang digunakan untuk memotong benda yang diputar. Bubut sendiri merupakan suatu proses pemakanan benda kerja yang sayatannya dilakukan dengan cara memutar benda kerja kemudian dikenakan pada pahat yang digerakkan secara translasi sejajar dengan sumbu putar dari benda kerja. Gerakan putar dari benda kerja disebut gerak potong relatif dan gerakkan translasi dari pahat disebut gerak umpan.
Dengan mengatur perbandingan kecepatan rotasi benda kerja dan kecepatan translasi pahat maka akan diperoleh berbagai macam ulir dengan ukuran kisar yang berbeda. Hal ini dapat dilakukan dengan jalan menukar roda gigi translasi yang menghubungkan poros spindel dengan poros ulir.
Roda gigi penukar disediakan secara khusus untuk memenuhi keperluan pembuatan ulir. Jumlah gigi pada masing-masing roda gigi penukar bervariasi besarnya mulai dari jumlah 15 sampai dengan jumlah gigi maksimum 127. Roda gigi penukar dengan jumlah 127 mempunyai kekhususan karena digunakan untuk konversi dariulir metrik ke ulir inci.

Mesin bubut tahun 1911


Prinsip Kerja Mesin Bubut


 Benda kerja dipegang (dicekam) pada poros spindel dengan bantuan chuck yang memiliki rahang (jaw) pada salah satu ujungnya, yaitu pada pusat sumbu putarnya, sementara ujung lainnya dapat ditumpu dengan center yang lain.
Gerak rotasi benda kerja akan menghasilkan gerak potong, sementara pahat yang dibawa oleh eretan pada arah translasi sejajar dengan sumbu spindel dan sumbu putar benda kerja akan menghasilkankan gerak makan. 
Mesin bubut dirancang terutama untuk dapat membuat benda kerja dengan bentuk dasar silindrik, misalnya membuat poros silindrik, poros kerucut (tirus), lubang silindrik dan membuat ulir. Di samping mampu membuat benda kerja silindrik, mesin juga juga mampu mengerjakan bentuk-bentuk lain, seperti meratakan permukaan dan proses knurling


Proses turning

Proses turning adalah proses pembentukan benda kerja dengan mengurangi material (material removal). Pengurangan material dilakukan pada benda kerja yang berputar dengan alat potong (pahat) yang bergerak secara linear (melintang, memanjang, atau membentuk sudut), sehingga benda kerja yang dihasilkan umumnya memiliki penampang berbentuk lingkaran.
Turning sendiri mempunyai istilah lain yaitu bubut atau lathe
Prinsip kerja atau gerakan utama untuk melakukan pemakanan dalam proses turning ada 3, yaitu:
  1. Main motion, yaitu: gerakan benda kerja berputar
  2. Adjusting motion , yaitu: gerakan pahat memasukkan kedalaman pemakanan / depth of cut
  3. Feed motion, yaitu: gerakan pahat menyayat benda kerja atau disebut juga gerak umpan
Gambar 1.1 Gerakan utama proses bubut (a) pemakanan memanjang; (b) pemakanan melintang (facing)

Macam – macam pengerjaan pada mesin bubut:
 
Gambar 1.2 Macam – macam pengerjaan pada mesin bubut

Pengerjaan lain dalam mesin bubut:
 Gambar Macam – macam pengerjaan lain pada mesin bubut
 

Bagian Bagian Mesin Bubut  
 

Bagian – Bagian Mesin Bubut :

 Nama bagian dan No Nama Bagian – Bagian Mesin Bubut
1 Head stock
2 Knob pengatur kecepatan putaran
3 Handle pengatur putaran
4 Chuck
5 Benda kerja
6 Pahat (tool)
7 Tool post dan eretan atas
8 Eretan lintang
9 Bed Mesin
10 Senter jalan
11 Tail stock
12 Pengunci barel
13 Lead screw
14 Feeding shaft
15 Roda pemutar/penggerak eretan memanjang
16 Rem mesin
17 Main swich
18 Coolant motor switch
19 Tabel Mesin
20 Pengatur arah feeding shaft
21 Handle lead screw
Berikut Bagian-bagian utama Mesin Bubut :
1. kepala lepas
kepala lepas dipasang di atas meja bubut dibagian ujung kanan berguna untuk menopang benda kerja atau untuk menahan benda kerja yang bentuknya panjang, dan bisa dipakai untuk pemasangan mata bor, snei dan tap

2. Meja mesin bubut
meja mesin bubut fungsinya yaitu untuk sebagai dudukan yang meluncur memanjang, namun jika terjadi keausan pada meja bubut maka akan berdampak hasil pembubutan tidak presisi
3. Penjepit pahat (tools Post )
penjepit pahat digunakan untuk menjepit pahat atau untuk memegang pahat, dan bentuknya bermacam macam, dan gambar di bwah ini ada penjepit pahat dengan 4 penjepit, jadi dalam satu pengerjaan kita bisa menggunakan 4 pahat sekaligus.

 
4. Eretan Atas
berfungsi sebagai dudukan penjepit pahat dan mengatur majunya pahat ketika proses pembubutan ulir, pembubutan tirus, champer dan lain lain dan memiliki ketelitian 0,01mm

5. Transporter dan Sumbu pembawa
transporter adalah poros berbentuk ulir segi empat atau atau berbentuk ulir trapesium yang biasanya memiliki kisar antara 6 mm, digunakan pada waktu kerja otomatis, contoh sewaktu membubut ulir, dll.
6. Chuck / Penjepit
chuck berbungsi untuk menjepit suatu benda kerja dan dimana chuck tersebut ada yang berbentuk chuck segitiga dan chuck segiempat
1). chuck segitiga umumnya digunakan untuk menjepit benda kerja yang berbentuk silindris
2). chuck segiempat biasa nya digunakan untuk menjepit benda yang bentuknya tidak silindris
chuck segiempat
7. Kepala Tetap
Kepala tetap atau headstock adalah merupakan bagian dari mesin bubut  yang letaknya berada disebelah kiri, dselain itu fungsinya sebagai  tempat spindle, 
Macam Macam Pahat Bubut 
A. Pahat High Speed Steel (HSS)

Dalam Bahasa Indonesia bisa jadi baja berkecepatan tinggi. Tapi apa sih sebenarnya HSS itu? Menurut Wiki, High speed steel  (HSS atau HS) adalah bagian dari alat baja, biasanya digunakan alat bit dan alat pemotong. Hal ini sering digunakan dalam kekuasaan gergaji dan bor. Hal ini unggul lebih tua alat baja karbon tinggi yang digunakan secara luas melalui tahun 1940-an karena dapat menahan suhu tinggi tanpa kehilangan kesabaran nya (kekerasan). Properti ini memungkinkan HSS untuk memotong lebih cepat dari baja karbon tinggi, maka nama baja kecepatan tinggi. Pada suhu kamar, dalam pengobatan panas umumnya direkomendasikan mereka, nilai HSS umumnya menampilkan kekerasan tinggi (di atas HRC60) dan ketahanan abrasi tinggi (umumnya terkait dengan konten tungsten sering digunakan dalam HSS) dibandingkan dengan karbon umum dan alat baja.

Penggunaan utama dari baja kecepatan tinggi terus menjadi dalam pembuatan berbagai alat pemotong: latihan, keran, penggilingan pemotong, alat bit, pemotong gear, gergaji, dll, meskipun penggunaan untuk pukulan dan mati meningkat.

Baja kecepatan tinggi juga menemukan sebuah pasar di mana alat-alat baik tangan ketangguhan relatif baik mereka di kekerasan tinggi, ditambah dengan ketahanan abrasi tinggi dan baik-baik saja, membuat mereka cocok untuk aplikasi kecepatan rendah memerlukan tajam (tajam) tepi tahan lama, seperti file, pahat, pisau tangan pesawat, dan dapur berkualitas tinggi, pisau saku, dan pedang.
Jadi HSS bukan hanya digunakan memotong besi,tapi juga kayu , bahkan bagus juga untuk pisau dapur. Selengkapnya bisa dilihat di wikipedia.
 
Pahat HSS ini lebih sering digunakan pada pengerjaan yang menggunakan kecepatan tinggi dan bukan hanya pada pengerjaan besi namun juga pada pengerjaan kayu.
1.  Pahat kasar kanan lurus
2.  Pahat kasar kiri lurus
3.  Pahat bubut muka bertekuk
4.  Pahat bubut siku
5.  Pahat alur sudut
6.  Pahat alur sudut
7.  Pahat poles
8.  Pahat rata kanan bertekuk
9.  Pahat rata kiri bertekuk
10.  Pahat alur
11.  Pahat ulir segitiga
12.  Pahat pemotong
13.  Pahat bentuk radius
14.  Pahat dalam tembus
15.  Pahat bubut dalam bertingkat
16.  Pahat alur dalam
17.  Pahat alur dalam
18.  Pahat ulir dalam
B.Pahat Bubut Carbide
     Tungsten karbida (WC) adalah senyawa kimia anorganik yang mengandung bagian yang sama tungsten dan atom karbon. Bahasa sehari-hari, tungsten karbida sering hanya disebut karbida. Dalam bentuk yang paling dasar, itu adalah bubuk abu-abu halus, tetapi dapat ditekan dan dibentuk menjadi bentuk untuk digunakan dalam mesin industri, alat-alat, abrasive, serta perhiasan. Tungsten karbida adalah sekitar tiga kali lebih keras dari baja, dengan modulus Young sekitar 550 GPa, dan jauh lebih padat dari baja atau titanium. Hal ini sebanding dengan korundum (α-Al2O3) atau safir dalam kekerasan dan hanya dapat dipoles dan selesai dengan abrasive kekerasan unggulan seperti silikon karbida, cubic boron nitride dan berlian antara lain, dalam bentuk bubuk, roda, dan senyawa.
Jadi Jenis pahat ini dibuat dengan campuran bahan kimia antara lain tungsten dan karbon,tergantung sifat bahan yang dikehendaki. Kadang juga memakai methanol,hydrofluoric acid/nitric acid (HF/HNO3),dll. Rumit sangat....... :D
Bisa juga lihat cara membuatnya disini.
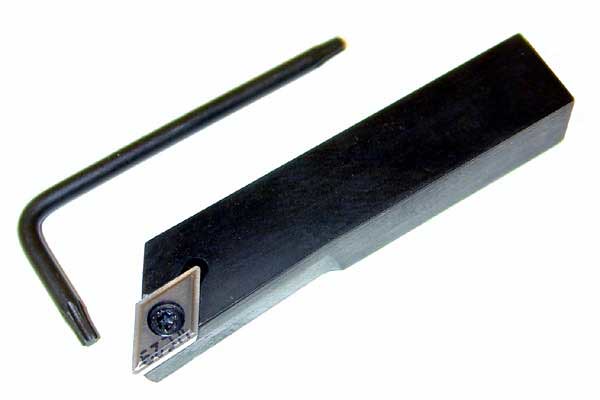
Tungsten carbide bit ini kemudian dicetak dengan beragam bentuk pahat bubut. Ada yang dibuat dengan lubang di tengahnya untuk baut pengunci ke holder/pegangannya,sepert gambar di bawah ini.


 Berdasarkan bentuknya,pahat bubut diatas dari kiri ke kanan adalah:
  1. pahat sisi kanan
  2. pahat pinggul/champer kanan
  3. pahat sisi/permukaan kanan
  4. pahat sisi/permukaan kanan(lebih besar)
  5. pahat ulir segitiga kanan
  6. pahat alur
  7. pahat alur segitiga(kanan kiri)
  8. paht ulir segitiga kiri
  9. pahat sisi kiri
  10. pahat pinggul kiri
  11. pahat alur lebar
http://cdn.kaskus.com/images/2014/03/24/447348_20140324044552.JPG


Alat Potong lainnya yang terkadang digunakan
Senter drill, digunakan untuk membuat titik pusat lubang pada benda kerja 


 Center Putar
Digunakan untuk membantu penyangga ujung sebuah benda kerja yang berbentuk shaft atau as atau poros. Dengan tujuan agar ketika dibubut, benda kerja tersebut tidak Goyang, oleng, bengkok,bergetar ataupun Lepas. Tentunya sebelumnya ujung dari as tersebut diberi lubang untuk tempat senter.


Center Pipa
Digunakan dengan maksud yang sama dengan penggunaan senter putar namun senter pipa dikhususkan untuk pipa atau as yang meiliki lubang yang tidak bisa disokong dengan senter putar biasa.


Catok Bor (Drill Chuck)
Yang satu ini namanya pencekam mata bor


Sumber : 

http://mprabowo19.blogspot.com/2013/01/pengertian-mesin-bubut.html
http://www.karim.web.id/2013/03/bagian-bagian-mesin-bubut.html 
http://an-tika.blogspot.com/2011/07/jenis-jenis-pahat-bubut.html
http://an-tika.blogspot.com/2011/07/aksesoris-dan-perlengkapan-mesin-bubut.html

Tuesday, February 11, 2014

Dasar Instruksi Assembly

Dalam program bahasa assembly terdapat 2 jenis yang kita tulis dalam program:
1. Assembly Directive (yaitu merupakan kode yang menjadi arahan bagi assembler/compiler untuk menata program)
2. Instruksi (yaitu kode yang harus dieksekusi oleh CPU mikrokontroler dengan melakukan operasi tertentu sesuai dengan daftar yang sudah tertanam dalam CPU)

Daftar Assembly Directive
Assembly Directive Keterangan
EQU Pendefinisian konstanta
DB Pendefinisian data dengan ukuran satuan 1 byte
DW Pendefinisian data dengan ukuran satuan 1 word
DBIT Pendefinisian data dengan ukuran satuan 1 bit
DS Pemesanan tempat penyimpanan data di RAM
ORG Inisialisasi alamat mulai program
END Penanda akhir program
CSEG Penanda penempatan di code segment
XSEG Penanda penempatan di external data segment
DSEG Penanda penempatan di internal direct data segment
ISEG Penanda penempatan di internal indirect data segment
BSEG Penanda penempatan di bit data segment
CODE Penanda mulai pendefinisian program
XDATA Pendefinisian external data
DATA Pendefinisian internal direct data
IDATA Pendefinisian internal indirect data
BIT Pendefinisian data bit
#INCLUDE Mengikutsertakan file program lain

Daftar Instruksi
Instruksi Keterangan Singkatan
ACALL Absolute Call
ADD Add
ADDC Add with Carry
AJMP Absolute Jump
ANL AND Logic
CJNE Compare and Jump if Not Equal
CLR Clear
CPL Complement
DA Decimal Adjust
DEC Decrement
DIV Divide
DJNZ Decrement and Jump if Not Zero
INC Increment
JB Jump if Bit Set
JBC Jump if Bit Set and Clear Bit
JC Jump if Carry Set
JMP Jump to Address
JNB Jump if Not Bit Set
JNC Jump if Carry Not Set
JNZ Jump if Accumulator Not Zero
JZ Jump if Accumulator Zero
LCALL Long Call
LJMP Long Jump
MOV Move from Memory
MOVC Move from Code Memory
MOVX Move from Extended Memory
MUL Multiply
NOP No Operation
ORL OR Logic
POP Pop Value From Stack
PUSH Push Value Onto Stack
RET Return From Subroutine
RETI Return From Interrupt
RL Rotate Left
RLC Rotate Left through Carry
RR Rotate Right
RRC Rotate Right through Carry
SETB Set Bit
SJMP Short Jump
SUBB Subtract With Borrow
SWAP Swap Nibbles
XCH Exchange Bytes
XCHD Exchange Digits
XRL Exclusive OR Logic


untuk yang lebih jelas dan detil:
a. MOV
Perintah MOV adalah perintah untuk mengisi, memindahkan,memperbaruhi isi suatu register, variable ataupun lokasi memory, Adapun tata penulisan perintah MOV adalah :
MOV [operand A], [Operand B]
Contoh :
MOV AH,02
Operand A adalah Register AH
Operand B adalah bilangan 02
Hal yang dilakukan oleh komputer untuk perintah diatas adalahmemasukan 02 ke register AH.

b. INT (Interrupt)
Bila anda pernah belajar BASIC, maka pasti anda tidak asing lagi dengan perintah GOSUB. Perintah INT juga mempunyai cara kerja yang sama dengan GOSUB, hanya saja subroutine yang dipanggil telah disediakan oleh memory komputer yang terdiri 2 jenis yaitu :
- Bios Interrupt ( interput yang disediakan oleh BIOS (INT 0 – INT 1F))
- Dos Interrupt ( Interrupt yang disediakan oleh DOS (INT 1F – keatas))

c. Push
Adalah perintah untuk memasukan isi register pada stack, dengan tata penulisannya:POP [operand 16 bit]

d. Pop
perintah yang berguna untuk mengeluarkan isi dari register/variable dari stack,dengan tata penulisannya adalah : POP [operand 16 bit]

e. RIP (Register IP)
Perintah ini digunakan untuk memberitahu komputer untuk memulai memproses program dari titik tertentu.

f. A (Assembler)
Perintah Assembler berguna untuk tempat menulis program Assembler.
-A100
0FD8:100

g. RCX (Register CX)
Perintah ini digunakan untuk mengetahui dan memperbaruhi isi register CX yang merupakantempat penampungan panjang program yang sedan aktif


pun, ada yang demikian:
1. Definisi Stack
Secara harfiah stack berarti tumpukan, yaitu bagian memori yang digunakan untuk menyimpan nilai suatu register untuk sementara, membentuk tumpukan nilai. Stack dapat dibayangkan sebagai tabung memanjang (seperti tabung penyimpan koin). Sedangkan nilai suatu register dapat dibayangkan sebagai koin yang dapat dimasukkan dalam tabung tersebut. Jika ada data yang disimpan maka data-data tersebut akan bergeser ke arah memori rendah, dan akan bergeser kembali ke arah memori tinggi bila data yang disimpan telah diambil.
2. Perintah Perpindahan Data
Terkait perpindahan data, bahasa assembler mempunyai beberapa perintah yang dapat dibedakan yaitu untuk memindahkan data tunggal seperti huruf atau angka dan untuk memindahkan data string yang berupa deretan huruf. Tetapi di sini hanya akan menjelaskan beberapa perintah yang dipakai dalam aplikasi.
2.1. PUSH/POP
Syntax :
PUSH Reg16Bit
POP Reg16Bit
PUSH adalah perintah penyimpanan data ke memori stack secara langsung, dan untuk mengambil keluar nilai yang disimpan tersebut gunakan perintah POP. Nilai terakhir yang dimasukkan dalam stack, dengan perintah PUSH, akan terletak pada puncak tabung stack. Dan perintah POP pertama kali akan mengambil nilai pada stack yang paling atas kemudian nilai berikutnya, demikian seterusnya. Jadi nilai yang terakhir dimasukkan akan merupakan yang pertama dikeluarkan. Operasi ini dinamakan LIFO (Last In First Out). Perhatikan contoh berikut ini:
push ax;
push bx;
push cx;
mov ax, $31C;
mov bx; $31D;
mov cx, $31E;
pop cx;
pop bx;
pop ax;
2.2. MOV
Syntax :
MOV destination, source
Digunakan untuk menyalin data dari memori/register ke memori/register atau dari data langsung ke register. Nilai pada source yang dipindahkan tidaklah berubah. Pada contoh di bawah, register al diberi nilai $31C kemudian nilai register al disalin ke register ax. Jadi sekarang nilai register al dan register ax adalah $31C.
mov al, $31C;
mov ax, al;
Hal-hal yang tidak boleh dilakukan dalam penyalinan data:
a. Penyalinan data antarregister segmen (ds, es, cs, ss)
mov ds, es ? tidak dibenarkan
Gunakan register general, misalnya register ax, sebagai perantara
mov ax, es
mov ds, ax
atau gunakan stack sebagai perantara
push es
pop ds
b. Penyalinan data secara langsung untuk register segmen (ds, es, cs, ss)
mov ds, $31C ? tidak dibenarkan
Gunakan register general, misalnya register ax, sebagai perantara
mov ax, $31C
mov ds, ax
c. Penyalinan data langsung antarmemori
mov memB, memA ? tidak dibenarkan
Gunakan register general, misalnya register ax, sebagai perantara
mov ax, memA
mov memB, ax
d. Penyalinan data antarregister general yang berbeda daya tampungnya (8 bit dengan 16 bit) tanpa pointer
mov al, bx ? tidak dibenarkan
2.3. IN/OUT
Syntax :
IN Reg16Bit, port
OUT port, Reg16Bit
Untuk membaca data dari suatu port dan memasukkan nilainya ke dalam suatu register gunakan perintah IN. Dan perintah OUT digunakan untuk memasukkan suatu nilai ke dalam suatu port. Nilai yang akan dimasukkan diberikan pada register al/ax dan alamat port diberikan pada register dx. Pada contoh berikut ini, pertama kali register dx disimpan pada stack, menyalin nilai $31E pada register dx kemudian perintah IN akan membaca nilai pada register dx (port bernilai $31E) dan memasukkannya ke dalam register al. Dan terakhir nilai tersebut disalin ke variabel Data.
push dx
mov dx, $31E
in al, dx
mov Data, al
pop dx
Dan contoh berikut untuk memberi nilai ($8A) pada suatu port.
push dx
mov dx, $31E
mov al, $8A
out dx, al
pop dx
3. Operasi Aritmatika
3.1. Penjumlahan
Syntax :
ADD destination, source
ADC destination, source
INC destination
Perintah ADD akan menjumlahkan nilai pada destination dan source tanpa menggunakan carry (ADD), dimana hasil yang didapat akan ditaruh pada destination. Dalam bahasa pascal pernyataan ini sama dengan pernyataan destination := destination + source. Daya tampung destination dan source harus sama misalnya register al (8 bit) dan ah (8 bit), ax (16 bit) dan bx (16 bit). Perhatikan contoh berikut, nilai register ah sekarang menjadi $10 :
mov ah, $5;
mov al, $8;
add ah, al
Perintah ADC digunakan untuk menangani penjumlahan dengan hasil yang melebihi daya tampung destination yaitu dengan menggunakan carry (ADD), dalam bahasa pascal sama dengan pernyataan destination := destination + source + carry. Misalnya register ax (daya tampung 16 bit) diberi nilai $1234 dan bx (16 bit) diberi nilai $F221, penjumlahan kedua register ini adalah $10455. Jadi ada bit ke 17 padahal daya tampung register bx hanya 16 bit, penyelesaiannya adalah nilai bx = $0455 dengan carry flag = 1.
Perintah INC digunakan untuk operasi penjumlahan dengan nilai 1. Jadi nilai pada destination akan ditambah 1, seperti perintah destination := destination + 1 dalam bahasa Pascal.
3.2. Pengurangan
Syntax :
SUB destination, source
SBB destination, source
DEC destination
Perintah SUB untuk mengurangkan 2 operand tanpa carry flag. Hasilnya diletakkan pada destination dalam bahasa pasca sama dengan pernyataan destination := destination – source. Untuk mengenolkan suatu register, kurangkan dengan dirinya sendiri seperti contoh berikut ini. Pertama kali register ax bernilai $5, kemudian nilai register tersebut dikurangi dengan dirinya sendiri sehingga terakhir nilai register ax adalah 0.
mov ax, $15;
mov bx, $10;
sub ax, bx;
sub ax, ax;
Perintah SBB mengurangkan nilai destination dengan nilai source kemudian dikurangi lagi dengan carry flag (destination := destination – source – carry flag).
Dan perintah DEC untuk mengurangi nilai destination dengan 1.
3.3. Perkalian
Syntax :
MUL source
Digunakan untuk mengalikan data pada accumulator dengan suatu operand dan hasilnya diletak pada register source. Register source dapat berupa suatu register 8 bit (misal bl, bh, dan sebagainya), register 16 bit (bx, dx, dan sebagainya) atau suatu variabel.
3.4. Pembagian
Syntax :
DIV source
Operasi aritmatika ini pada dasarnya sama dengan operasi perkalian.
 
sumber : http://tid3ustj.blogspot.com/2012/10/daftar-instruksi-bahasa-assembly.html#pages/1
 

Pcmaax

Jadilah kamu seperti processor. Kecil di mata orang lain tapi besar perananmu untuk orang lain.

Pcmaax

Jadilah kamu seperti falshdisk. Fleksibel dalam menjalani hidup dan mampu membawa, menyimpan dan mengingat semua histori kehidupanmu.

Pcmaax

Jadilah kamu seperti mouse. Kamu bisa menjadi penunjuk arah untuk orang yang membutuhkan petunjuk